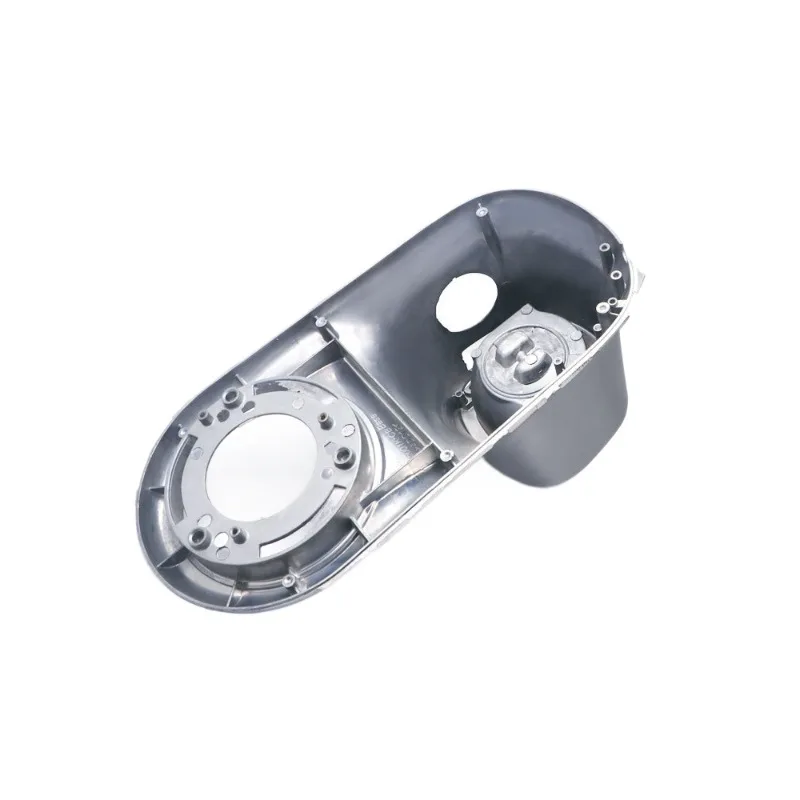
Du siehst hier ein Metallbauteil. Strukturell, vielleicht kosmetisch. Konventionelles Druckgießen ist schnell, und die Einheitenökonomie sieht großartig aus – bis man an die Porositätswand stößt.
Hier ist die Sache: Wenn dieses Teil eine Wärmebehandlung oder Schweißung benötigt, kann herkömmlicher Guss zu einem Schrottgenerator werden. Schnell.
Die Frage ist also: Rechtfertigt das Vakuum-Druckgießen die zusätzlichen Kosten?
Kurze Antwort: Es hängt davon ab, was passiert, nachdem der Guss aus der Maschine entnommen ist.
Wie herkömmliches Druckgussen funktioniert (und wo es versagt)
Konventionelles Druckguss schießt geschmolzenes Metall – Aluminium, Zink, Magnesium, wie du suchst – unter hohem Druck in eine Stahlmatrieze. Das Metall erstarrt innerhalb von Millisekunden. Heraus kommt ein fast netzförmiges Teil.
Ideal für hohe Lautstärke. Nicht so gut für die strukturelle Integrität.
Hier ist das Problem. Wenn Metall mit Geschwindigkeiten von nördlich 40 m/s in die Höhle eindringt, füllt es nicht nur die Form – es fängt die bereits vorhandene Luft gewaltsam ein. Diese eingeschlossenen Lufttaschen werden zu Gasporosität. Mikroskopisch kleine Hohlräume, eingeschlossen im Metall.
Bei einer Halterung oder einem Kühlkörper fällt es dir vielleicht nie auf. Aber für einen strukturellen Teil? Diese Hohlräume werden zu Stresskonzentratoren. Sie ruinieren Pulverbeschichtungen. Und wenn man versucht, das Teil zu schweißen oder wärmebehandeln zu lassen, dehnt sich das eingeschlossene Gas aus und verbrennt die Oberfläche. Das Teil ist Schrott.
Eine Werkstatt, mit der wir zusammenarbeiteten, führte konventionelles Druckgussverfahren an einem strukturellen Aluminiumbauteil durch. Was ergibt ihr erster Durchgang? 69.8%. Fast jeder dritte Teil hat die Inspektion nicht bestanden.
Was Vakuum-Druckguss anders macht
Vakuum-Druckguss (VDC) beseitigt die Ursache des Problems, bevor es beginnt.
Ein Vakuumsystem evakuiert die Dosenhöhle – bis zu 100 mbar oder weniger – unmittelbar vor und während der Metalleinspritzung. Da keine Luft in der Höhle ist, füllt das Metall jede Ecke der Würfel, ohne Gas einzuschließen.
Das Ergebnis? Dichtere Teile. Weniger Leerräume. Und entscheidend, Teile, die Wärmebehandlung und Schweißen aushalten, ohne auseinanderzufallen.
Schau dir die Zahlen nebeneinander an:
| Faktor | Konventioneller Druckguss | Vakuum-Druckguss |
|---|---|---|
| Kariesdruck | Atmosphärisch | ≤ 100 mbar |
| Gasporosität | Gemeinsam | Deutlich reduziert |
| Dichte | Basislinie | Höher, fast gearbeitet |
| T6-Wärmebehandlung | Blasen | Werke |
| Schweißen | Spröde Verbindungen | Saubere Schweißnähte |
| Zugfestigkeit | Basislinie | 6-10% |
| Verlängerung | Begrenzt | 25-50% |
| First-Pass-Ersprengkraft | ~70 % | ~89 % |
Die Zahlen, die wirklich zählen
Werden wir konkret.
Eine Studie an der Aluminiumlegierung AlSi9Cu3(Fe) ergab, dass die Porosität von 1,10 % bei Atmosphärendruck bis 0,47 % bei 70 mbar—eine Reduzierung von 57 %. Die Zugfestigkeit stieg von 271,6 MPa auf 299,8 MPa. Die Verlängerung stieg von 1,66 % auf 2,49 %.
Eine weitere Studie zeigte, dass bei Bei 50 mbar verbesserte sich die Zugfestigkeit um 49,5 % gegenüber 300 mbar. Der Vakuumstand ist wichtig – und mehr Vakuum bedeutet meist bessere Teile.
Nach der T6-Wärmebehandlung behielten Vakuumgussteile ihre mechanischen Eigenschaften. Tatsächlich Verlängerung stieg um 180 %. Konventionelle Abgüsse? Sie haben sich erheblich verschlechtert.
Und die Renditezahlen erzählen die Geschichte: Konventionelles Verfahren, 69,8 % First-Pass-Yield. Vakuumprozess, 89%. Das ist eine Verbesserung von 28 % beim First-Pass-Ertrag.
Wann macht Vakuum-Druckguss Sinn?
Bleiben Sie bei konventionellen, wenn:
- Das Teil ist nicht tragfähig und wird nicht zyklisch belastet
- Du schweißst oder wärmebehandelst es nicht
- Kosmetische Oberflächenbehandlung ist nicht entscheidend
- Kosten pro Teil sind deine einzige Kennzahl
Saugen gehen, wenn:
- Das Teil ist tragend – denken Sie an Autofahrgestellen, Subframes, Elektrobatteriegehäuse
- Du brauchst eine T6-Wärmebehandlung, um die Festigkeit zu maximieren
- Das Gussteil wird zu einer Baugruppe verschweißt
- Du hast es mit dünnen Wänden oder komplexen Geometrien zu tun
- Die Oberflächenoberfläche ist wichtig – keine Ausgasungsfehler während der Beschichtung
Eine Anmerkung zu den Kosten. Vakuumwerkzeuge sind teurer. Die Dichtungen, das Entlüftungssystem, die Prozesskontrolle – all das bringt Kosten mit sich. Aber hier ist, was wir auf der Werkstattfläche sehen: Wenn man 20 % der konventionellen Gussteile beim Bearbeiten oder Schweißen verschrottet, zahlt sich der Vakuumaufschlag schon in der ersten Produktionsserie aus.
Wir sagen Ihnen, welches für Ihren Teil sinnvoll ist – nicht, welches uns mehr Geld einbringt.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Vakuum-Druckguss und Vakuumguss (Urethan-Gießen)?
Es sind völlig unterschiedliche Verfahren für verschiedene Materialien. Vakuumdruckguss ist geschmolzenes Metall, das unter hohem Druck in eine Stahlmatrize eingespritzt wird – für die Massenproduktion von Metallen gebaut. Vakuumguss (oft Urethangießen genannt) ist flüssiges Polyurethanharz, das bei Raumtemperatur in eine Silikonform gegossen wird – verwendet für Kunststoffprototypen mit geringem Volumen (1–50 Teile). Verschiedene Materialien, unterschiedliche Ausrüstung, unterschiedliche Volumen. Wir bekommen diese Frage oft, und die Verwirrung ist verständlich – die Namen klingen ähnlich.
Welche Legierungen eignen sich gut beim Vakuum-Druckguss?
Aluminium ist das Arbeitstier – A380, A356, Silafont-36. Magnesium (AM60, AZ91D) für leichte Anwendungen. Zink für dünnwandige, hochflüssige Bauteile. Das Vakuumverfahren ist besonders effektiv bei Aluminiumlegierungen, bei denen die strukturelle Integrität wichtig ist.
Warum können herkömmliche Druckgussteile nicht geschweißt oder wärmebehandelt werden?
Erhitzt man es, dehnt sich die eingeschlossene Luft aus. Bei einem konventionellen Gießen sind mikroskopisch kleine Gastaschen im Metall versiegelt. Wenn man es mit T6 behandelt oder schweißt, dehnt sich dieses Gas aus – und es hat keinen anderen Weg außer nach außen. Das Ergebnis: Oberflächenblasen und innere Mikrorisse. Das Teil scheitert in der teuersten Produktionsphase. Vakuum-Druckguss entfernt die Luft, bevor sie eingeschlossen wird. Kein Gas, keine Blasen.
Welchen Vakuumstand brauchst du eigentlich?
FürStrukturelle Automobilgussteile, “Hochvakuum” bedeutet unter 100 mbar in der Höhlung, bevor der Schuss beginnt. Für kritische Teile – Elektrobatteriegehäuse, Unterrahmen – ziehen wir sie oft auf 30–50 mbar herunter. Mehr Staubsauger bedeuten Schweißnähte von Reinigern und weniger Abstoßungen stromabwärts, aber die Gerätekosten steigen. Wir empfehlen ein Niveau, das Ihre Qualitätsanforderungen mit Ihrem Budget ausbalanciert.
Lohnt sich das Vakuum-Druckgussen für die zusätzlichen Kosten?
Das hängt von deiner Schrottrate ab. Wenn Sie 20 % der konventionellen Gussteile durch porositätsbedingte Ausfälle verlieren, zahlt sich der Vakuumprämie schnell zurück. Wenn du Halterungen machst, die nicht geschweißt oder wärmebehandelt werden, bleib bei konventionellen. Wir geben Ihnen eine ehrliche Einschätzung – nicht die, die unseren Vorteil maximiert.
Bereit, voranzukommen?
Porosität, die deinen Ertrag beeinträchtigt? Entwurf eines strukturellen Bauteils, das Wärmebehandlung oder Schweißen benötigt?
📩 Senden Sie Ihr 3D-CAD-Modell und Ihre Toleranzen an info@yanmee.com—melden wir uns innerhalb von 24 Stunden mit einer DFM-Überprüfung und Prozessempfehlung bei Ihnen.
📞 Oder buchen Sie einen 15-minütigen technischen Termin Mit unserem Ingenieurteam. Wir gehen Ihre Anforderungen durch und erklären Ihnen, was realistisch ist, was nicht und was wirtschaftlich sinnvoll ist.
Wir zitieren nicht nur Teile. Wir helfen Ingenieuren, bessere Entscheidungen zu treffen.
Über Yanmee Technology
Yanmee Technology ist ein Partner für technische Fertigung für industrielle OEMs in den Bereichen Automobil, Luft- und Raumfahrt und Schwermaschinen. Wir überbrücken die Lücke zwischen komplexen Spezifikationen und zuverlässiger Produktion – wodurch globale Beschaffung transparent, vorhersehbar und risikogesteuert wird.