Silikon-Vakuumguss – Meistermodelle in stabile Serienteile verwandeln
Ein Prototyp ist nicht nur eine Form.
Es ist ein Test, ob Geometrie der materiellen Realität, dem Schimmelverhalten und der menschlichen Interpretation überstehen kann.
Das Silikonvakuumgießen befindet sich in einer kritischen Lücke zwischen CNC-Prototyp und Spritzguss.
Sie wird oft wegen Geschwindigkeit und Kosten gewählt – aber der eigentliche Wert ist etwas Wichtigeres:
Kann Ihr Design stabil bleiben, wenn es unter weichen Werkzeugbedingungen 10–50 Mal repliziert wird?
Das ist die eigentliche technische Frage.
Was Silikonvakuumguss tatsächlich bewirkt (Ingenieursansicht)
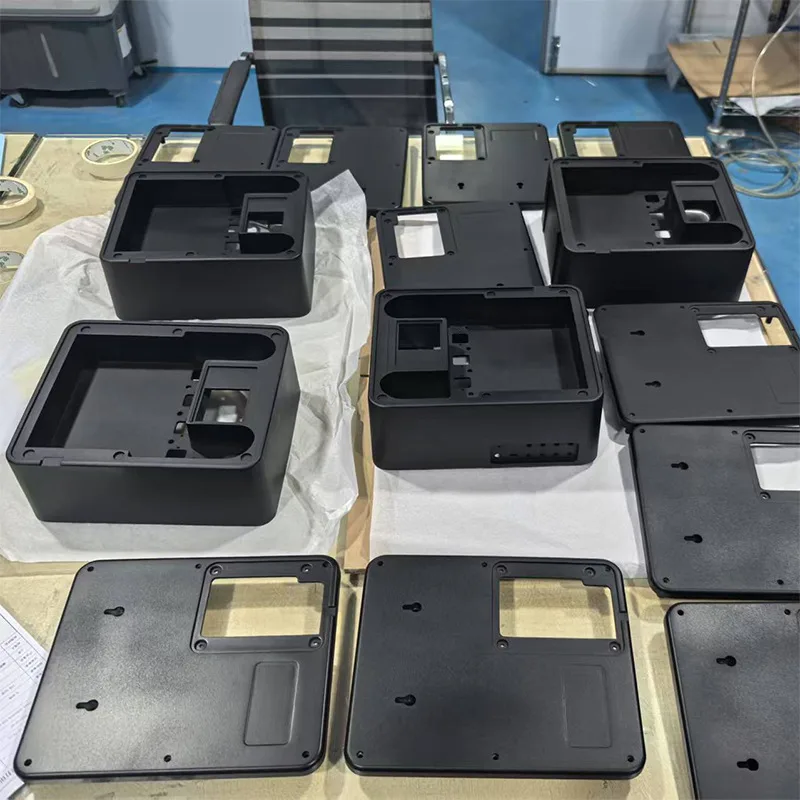
Silikonvakuumguss (auch Urethanguss genannt) verwendet ein CNC- oder 3D-gedrucktes Mastermuster, um eine Silikonform herzustellen. Flüssiges Polyurethan wird dann unter Vakuum gegossen, um Blasen zu reduzieren und feine Geometrie zu replizieren.
Aus Sicht der Herstellung:
- Mastermodell = Geometrie-Wahrheitsreferenz
- Silikonform = temporäres System mit negativer Geometrie
- Gießharz = Endmaterialverhaltenssimulation
Es handelt sich nicht um Massenproduktion.
Das ist eskontrollierte Replikation unter temporärer Werkzeugphysik.
Wenn Silikonvakuumgießen die richtige Wahl wird
Dieser Prozess ist nicht für jedes Projekt geeignet.
Es wird entscheidend, wenn:
- Man benötigt 5–200 funktionale Prototypen
- Du validierst Form-, Pass- und leichte Funktionstests
- Sie wollen ein spritzgussähnliches Aussehen ohne Werkzeugkosten
- Du befindest dich in der EVT- / DVT-Phase vor der Produktionswerkzeugentwicklung
Aber es gibt eine versteckte Einschränkung:
Der Prozess verzeiht schlechte CAD-Absichten nicht.
Wenn die Geometrie instabil ist, verstärkt das Vakuumgießen das Problem, anstatt es zu verbergen.
Fertigungsrealität – Wo Projekte meist scheitern
Die meisten Probleme sind keine “Casting-Probleme”.
Sie sindDesign-Transferprobleme.
1. Schrumpfung wird unterschätzt
Polyurethanharze schrumpfen typischerweise um 0,1 % bis 0,8 %.
Bei Präzisionsgehäusen entsteht dies als Ausrichtungsfehler.
2. Wanddickeninkonsistenz
Silikonformen können das ungleichmäßige thermische Masseverhalten nicht wie Stahlwerkzeuge stabilisieren.
Ergebnis:
- Verformung
- Senkenartige Deformation
- Weiche Geometriedrift
3. Unterschnitte und Entformungsspannung
Silikon ist flexibel – aber nicht unendlich.
Scharfe innere Undercuts = Rissrisiko dimensionale Inkonsistenz.
4. Erwartung der Fehlanpassung der Oberflächenoberfläche
Viele gehen von “Spritzguss-Level-Finish” aus.
Realität:
- Die Oberfläche hängt von der Qualität des Mastermodells ab
- Jede Unvollkommenheit wird 1:1 kopiert
Silikon-Vakuumgussverfahren (Engineering Flow)
Schritt 1: Erstellung des Mastermodells
Meistens CNC oder SLA. Dies definiert die Endgenauigkeitsgrenze.
Schritt 2: Herstellung von Silikonformen
Flüssiges Silikon wurde um das Mastermodell gegossen → → gespaltene Form ausgehärtet.
Schritt 3: Vakuumgießen
Polyurethanharz wird unter Vakuum gegossen, um Lufteinschlossen zu vermeiden.
Schritt 4: Nachbearbeitung
Trimmen, Aushärten, Streichen, Zusammenbauen.
DFM Insight – Die echten Designregeln, die dir niemand sagt
Das Silikon-Vakuumgießen ist in drei Bereichen nicht verzeihend:
1. Ein Zugwinkel ist weiterhin erforderlich
Selbst bei flexiblen Formen sammelt sich Entformungskraft an.
2. Die Wanddicke muss kontrolliert werden
Idealer Bereich: 1,5 mm – 4,0 mm
Darüber hinaus → thermische und schrumpfende Instabilität.
3. Die Kantengeometrie ist wichtiger als die Festigkeit
Scharfe Kanten:
- Silikon reißen
- Fangluft
- Erstelle visuelle Artefakte
Füge früh Filets hinzu. Nicht später.
Silikon-Vakuumguss vs. Spritzgießen
| Faktor | Silikon-Vakuumgießen | Spritzgießen |
|---|---|---|
| Werkzeugkosten | Niedrig | Hoch |
| Vorlaufzeit | Tage | Wochen–Monate |
| Materialrealismus | Mittel–Hoch | Hoch |
| Konsistenz | Medium | Sehr hoch |
| Volumeneignung | Niedrig–mittel | Hoch |
| Entwurfiterationsgeschwindigkeit | Sehr schnell | Langsam |
Wichtige technische Wahrheit:
Vakuumguss ist kein Konkurrent zum Spritzgießen. Es ist ein Validierungs-Tor davor.
Experteneinschätzung – Was erfahrene Ingenieure zuerst überprüfen
Bevor ein Vakuumgussprojekt genehmigt wird, achten erfahrene Ingenieure nicht auf die Ästhetik.
Sie prüfen:
- Wo beim Gießen Luft eingeschlossen wird
- Wo der Harzfluss die Symmetrie bricht
- Ob Wanddickenübergänge stabil sind
- Ob die Geometrie von der Flexibilität der Form abhängt (Risiko)
Denn der eigentliche Ausfallmodus ist kein Teilbruch.
Das ist esSystematische dimensionale Drift über Chargen hinweg.
Häufiges Prototypenfehlermuster
Die meisten Fehler folgen folgender Abfolge:
- CAD isoliert entworfen
- Das Mastermodell sieht perfekt aus
- Die Silikonform führt zu kleinen Abweichungen
- Erste Besetzung “sieht gut aus”
- Die Batch-Variation erscheint in der zweiten oder dritten Form
- Die Montageausrichtung scheitert auf Systemebene
Die Ursache ist immer dieselbe:
Keine frühe Validierung der Fertigungslogik.
Fazit – Was löst das Silikonvakuumgießen wirklich
Silikon-Vakuumguss dreht sich nicht darum, Kunststoffteile herzustellen.
Es geht darum, eine ingenieurwissenschaftliche Frage zu beantworten:
Kann Ihr Design die Replikation überstehen, bevor Sie sich auf teure Stahlwerkzeuge festlegen?
Wenn die Antwort ja ist, wird es zu einer schnellen Brücke zur Produktion.
Wenn die Antwort nein lautet, werden Designrisiken frühzeitig offengelegt – bevor sich die Kosten vervielfachen.
Das ist sein eigentlicher Wert.