Eine RFQ für ein neues Kunststoffteil zu schicken, bedeutet in der Regel, zwischen zwei Wegen zu wählen. Weg eins: Auf teure Stahlwerkzeuge setzen und zwei Monate auf Ersatzteile warten. Weg zwei: Sich mit 3D-gedruckten Prototypen zufriedengeben, die zwar richtig aussehen, sich aber nicht wie das Original verhalten.
Urethan-Abgussist der dritte Weg. Teile, die wie Spritzgussbauteile funktionieren. Werkzeuge, die ein paar Tausend statt Zehntausend kosten. Und erste Artikel in Tagen, nicht in Monaten.
Arbeitet für Prototypen, Brückenproduktion oder kleine Chargen – von einem Teil bis zu ein paar hundert.
In diesem Leitfaden erklären wir, wie Urethanguss tatsächlich funktioniert, wann es sinnvoll ist im Vergleich zum Spritzgießen und was Sie in Ihrer Ausschreibung angeben müssen, um ein nützliches Angebot zurückzubekommen.
Was ist Urethan-Guss?
Einfach gesagt: Man gießt flüssiges Polyurethan in eine Silikonform, lässt es aushärten und zieht ein Kunststoffteil heraus.
Die Silikonform stammt aus einem “Master Pattern” – einer physischen Kopie Ihres Teils, die üblicherweise auf einer SLA-Maschine gedruckt oder auf einer CNC bearbeitet wird. Dieser Master wird in flüssiges Silizium eingebettet. Sobald es ausgehärtet ist, schneidest du das Silikon auf, ziehst das Hauptteil heraus, und übrig bleibt ein Loch in genau der Form deines Teils.
Gieße gemischtes Polyurethanharz in diese Höhle, sauge die Luftblasen aus, lass es aushärten und entforme sie. Es entsteht ein Bauteil, das wie spritzgegossener Kunststoff aussieht und funktioniert – ohne Spritzgusskosten oder Wartezeit.
Urethanguss vs. Spritzgießen: Kosten und Vorlaufzeitaufteilung
Die meisten RFQs beginnen mit der falschen Prozessannahme. Hier ist die Realität:
| Faktor | Urethan-Abguss | Spritzgießen |
|---|---|---|
| Werkzeugkosten | Niedrig – Silikonformen kosten 200–3.000 Dollar | Hoch – Stahl-/Aluminiumwerkzeuge kosten 5.000–50.000 US-Dollar |
| Schimmelvorlaufzeit | 3–7 Tage | 4–8 Wochen |
| Zeit zu den ersten Teilen | 1–2 Wochen | 4–8 Wochen |
| Schimmellebensdauer | 20–50 Zauber (bis zu 100 mit fortgeschrittenen Techniken) | 100.000 Zyklen |
| Idealvolumen | 1–500 Teile | 1.000 Teile |
| Gesamtprojektkosten | Weniger als 500 Einheiten | Niedriger als 1.000 Einheiten |
Die Kurzfassung: Urethanguss liefert Ihnen produktionsfähige Teile ohne Produktionswerkzeugkosten. Es ist der schnellste Weg von CAD zu funktionalen Teilen – ohne von Anfang an fünfstellige Kosten in Stahlwerkzeuge zu investieren.
Materialabgleich: Was kann Urethan-Guss tatsächlich ersetzen?
Eine der häufigsten Fragen, die wir bekommen: “Welches Plastik kann das ersetzen?”
Hier eine kurze Referenz:
| Anwendungsbedarf | Empfohlenes Urethanharz | Äquivalenter Produktionskunststoff |
|---|---|---|
| Allzweck-, stoßfeste Teile | PX223 / PX226 | ABS |
| Steife, tragende Bauteile | PX510 | Polycarbonat (PC) |
| Flexible, gummiähnliche Dichtungen und Dichtungen | PX200-Serie (Shore 60A–80A) | TPU / Gummi |
| Verschleißfeste bewegliche Teile | PX215 | POM (Delrin) / Nylon |
| Hochtemperaturanwendungen (>100 °C) | PX521HT | PC HT-Mischung |
Wichtige Materialeigenschaften, die Sie kennen sollten:
- PX510 (PC-Äquivalent): Hoher Schlagwiderstand und optische Klarheit. Biegemodul bei etwa 2200 MPa. Gut geeignet für transparente Gehäuse und strukturelle Bauteile.
- PX521HT (Hohe Temperatur): Wärmeablenkungstemperatur (HDT) von 120°C (248°F) Nach ordnungsgemäßer Nachhärtung – ideal für Fahrzeugtests unter der Motorhaube und für Elektronikgehäuse.
- PX215 (POM/Nylon-Äquivalent): Ausgezeichnete Verschleißfestigkeit und geringe Reibung. Gut für bewegliche Teile, die rutschen oder drehen.
Was wir bei Yanmee tun: Wir nehmen nicht einfach ein Harz aus dem Regal. Wir überprüfen Ihre Belastung, das chemische Umfeld, Temperaturschwankungen und Montagebedingungen, um die Formulierung genau auf Ihre Anwendung abzustimmen. Wenn Sie sich nicht sicher sind, senden Sie uns Ihre Zeichnung und Betriebsbedingungen – wir empfehlen sie Ihnen, bevor Sie sich festlegen.
Wann man Urethan-Guss verwenden sollte (und wann nicht)
Urethan-Guss ist die richtige Wahl, wenn:
1. Du prototypitest funktionale Teile.
Man braucht Teile, die wie End-Consumer-ABS-, PC- oder Nylon-Komponenten funktionieren – nicht nur ähnliche Modelle. Urethanguss erzeugt Teile, die man tatsächlich unter realen Bedingungen testen kann.
2. Du bist in der “Bridge-Produktion”.
Du brauchst jetzt Ersatzteile, aber Spritzgusswerkzeuge sind noch nicht fertig. Urethanguss schließt die Lücke zwischen früher Prototypenproduktion und Massenproduktion.
3. Dein Volumen rechtfertigt kein hartes Tooling.
Wenn Sie 10, 50 oder sogar 500 Teile benötigen, macht es finanziell keinen Sinn, 10.000–50.000 Dollar für Stahlwerkzeuge zu zahlen.
4. Du brauchst schnell Ersatzteile.
Erstartikelproben können bereits in 5–10 Werktagen geliefert werden – nicht in 6–12 Wochen.
5. Du bist immer noch am Design unterwegs.
Designänderungen sind mit Silikonformen günstig. Ändere das Hauptmuster, stelle eine neue Form her, und innerhalb weniger Tage bist du wieder in Produktion. Bei Stahlwerkzeugen kosten Designänderungen Tausende und dauern Wochen.
Designrichtlinien für das Guss von Urethan
Um sicherzustellen, dass Ihre Bauteile für den Urethangussprozess optimiert sind – und um die häufigsten Fallstricke zu vermeiden – beachten Sie diese Designregeln:
Toleranzen:
Standardtoleranzen sind typischerweise ±0,015″ oder ±0,003 pro Zoll, je nachdem, was höher ist. (ungefähr ±0,2 mm pro 100 mm für allgemeine Maße). Bei kontrollierten Kühlbedingungen können wir zuschlagen ±0,1 mm bei kritischen Stack-ups. Wenn dein Design strengere Anforderungen erfordert, markiere es frühzeitig – wir prüfen und sagen, was realistisch ist.
Wanddicke:
Die ideale Wanddicke ist 2,0 mm bis 4,0 mm. Für kleine Details können wir auf 0,5 mm (0,020″) heruntergehen, aber es gibt einen Haken: Abschnitte dicker als 8 mm (0,31″) verlängern die Aushärtungszyklen und verursachen interne Schrumpfung. Wenn du dicke Abschnitte brauchst, empfehlen wir wahrscheinlich, die Rückseite auszukernen oder das Design anzupassen.
Draft-Winkel:
Silikonformen sind flexibel, daher brauchst du keinen Zug. Aber wenn du etwas hinzufügst 3° bis 5° Tiefgang, du reduzierst die Belastung der Form und bekommst mehr Abgüsse daraus – besonders bei starren Harzen wie dem PX510, die beim Abformen nicht nachgeben.
Undercuts:
Hier glänzen Silikonformen. Im Gegensatz zu Stahlwerkzeugen, die komplexe Schlitten und Heber erfordern, biegt sich Silikon. Kleine Unterschnitte und Außengewinde sind ohne zusätzliches Werkzeug machbar. Interne Undercuts erfordern mehr Vorsicht, aber wir überprüfen deine Geometrie und sagen dir, was machbar ist.
Rippchen und Bosse:
Entwurf von Rippen und Bossen mit einer Basisdicke um 0,6x bis 0,8x der Nominalwand, um Senkenspuren zu vermeiden. Halte die Rippenhöhe, wo möglich, unter dem 3-fachen der Wandstärke.
Oberflächenoberfläche:
Ein gegossenes Teil stellt die Oberfläche des Hauptmusters exakt nach. Wenn dein SLA oder CNC-Master auf eine glänzende Oberfläche poliert ist, wird das Urethanteil glänzend. Wir können auch Mold-Tech-Texturen (z. B. MT-11010, MT-11015) auf dem Master für produktionsrepräsentative Oberflächen abgleichen.
Ein Hinweis zu Einschränkungen (Transparenz ist wichtig): Silikonformen verkraften kleinere Unterschnitte gut aufgrund ihrer Flexibilität. Scharfe innere Ecken, extreme Zugkurven und Toleranzaufstiege unter ±0,1 mm erfordern jedoch weiterhin eine gründliche DFM-Prüfung, bevor wir beginnen. Wir markieren diese direkt – damit Sie genau wissen, was möglich ist, bevor wir die erste Form schneiden.
Fortgeschrittene Anwendungen: Wo sehen wir Urethan-Guss?
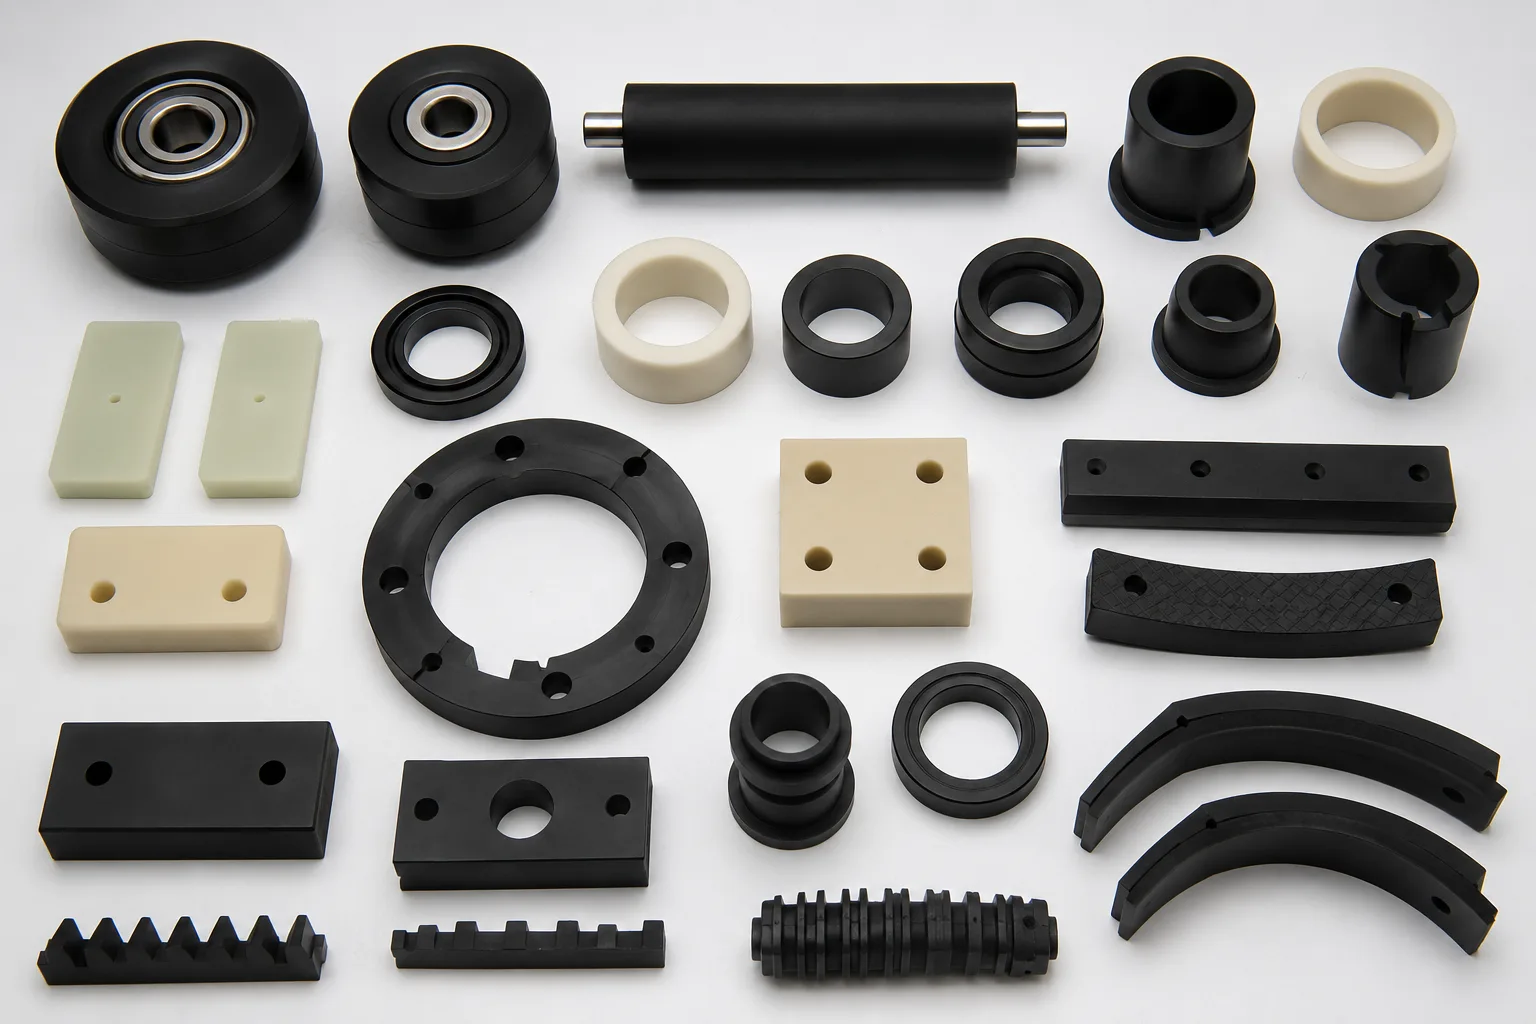
Über traditionelle Walzen, Dichtungen und Buchsen hinaus wird zunehmend Urethanguss verwendet in:
- Gehäuse für medizinische Geräte – FDA-konforme Harze, flammhemmendes VO-Verhalten
- Roboterarmverkleidungen – Schlagfeste, leichte Abdeckungen
- Innenrahmen des Automobils – Klasse-A-Oberflächen ohne Farbe
- Prototypen versiegeln von EV-Batteriepacks – Wetterbeständig, Druckfest
- End-of-Arm-Werkzeuge – Leichte, verschleißfeste Greifkiefer
Wenn Ihre Anwendung in eine dieser Kategorien fällt, ist Urethanguss wahrscheinlich der schnellste Weg zu funktionierenden Teilen.
Was du in deiner RFQ angeben solltest
Wir sehen jede Woche Ausschreibungen, bei denen ein oder zwei dieser Anfragen fehlen – und das sorgt immer für zusätzlichen E-Mail-Austausch. Sparen Sie allen Zeit, indem Sie folgende Grundlagen abdecken:
Zuerst Zeichnungen. 2D-PDF mit Maßen und Toleranzen oder 3D-CAD (STEP/IGES bevorzugt). Wenn Sie nur eine Skizze oder ein Musterteil haben, schicken Sie es trotzdem – wir arbeiten mit dem, was Sie haben.
Sagen Sie uns, was das Teil tatsächlich macht. Nicht nur der Name – was es berührt, welche Last es trägt, wie schnell es sich bewegt, in welcher Umgebung es lebt. Das ist der Teil, den die meisten Ausschreibungen überspringen, und meist ist es der wichtigste.
Materialspezifikationen. Durometer (Shore A oder D), Temperaturbereich, chemische Exposition und alle benötigten Zertifizierungen (FDA, UL usw.). Wenn du dir nicht sicher bist, sag es – wir empfehlen es dir basierend auf deinen Bewerbungsnotizen.
Mengen. Erste Bestellung geschätztes jährliches Volumen. Das hilft uns, den richtigen Prozess und die richtige Preisstruktur zu wählen.
Zeitplan und Budget. Wann brauchst du Ersatzteile? Worauf zielt ihr preislich an? Wenn Sie eine Bandbreite teilen, können wir Ihnen vorab sagen, was realistisch ist und was nicht.
Je mehr Sie uns von Anfang an erzählen, desto schneller können wir ein Angebot machen. Und weniger Überraschungen bedeuten weniger E-Mails, in denen um Klarstellungen gebeten wird.
FAQs zum Urethanabguss
F1: Wie viele Teile kann man aus einer einzigen Silikonform herausbekommen?
Typischerweise, 20 bis 50 Teile pro Formhöhle für Standard-Polyurethanharze. Schärfere Harze (wie glasgefüllte Formulierungen) können das auf etwa 15 Shots reduzieren. Mit Hochtemperaturvulkanisierung (HTV) erweitert Silizium den Bereich auf 300–500 Abgüsse. Für Auflagen von 100 empfehlen wir, mehrere Formen aus demselben Mastermuster zu erstellen, um die Produktion parallel zu gestalten – ein Ansatz, den wir regelmäßig bei Yanmee anwenden.
F2: Kann man Gewindeeinsätze oder Metallteile überformen?
Ja. Wir überformen routinemäßig Messing-Gewindeeinsätze, Stahlbuchsen und andere passende Metallteile direkt in die Silikonformhöhle, bevor das Harz gegossen wird. Der Einsatz wird während des Gießens platziert und in Position gehalten, und das Polyurethan härtet um ihn herum aus – wodurch sekundäre Anzapfungen entfallen und die Ausrichtung sichergestellt wird.
F3: Welche Oberflächenqualität kann ich von einem gegossenen Urethanteil erwarten?
Der gegossene Teil spiegelt das Hauptmuster wider. Wenn der Master auf einen Klasse-A-Glanz poliert ist, kommt das Polyurethanteil mit demselben Glanz direkt aus der Form heraus. Wenn der Master eine bestimmte Textur hat (z. B. Mold-Tech MT-11010, MT-11015), repliziert das Urethan diese treu. Das macht Urethanguss zu einer ausgezeichneten Wahl für die Validierung kosmetischer Prototypen.
F4: Kann das Gießen von Urethan transparente Teile erzeugen?
Ja. Bestimmte Harzqualitäten – wie PX510 (PC-Äquivalent) – bieten eine optische Klarheit, die mit transparenten Thermoplasten vergleichbar ist. Anwendungen umfassen durchsichtige Abdeckungen, Lichtrohre und Gehäuse für medizinische Geräte, bei denen eine interne Sichtkontrolle erforderlich ist. Wir verwenden blasenfreie Vakuumentgasung, um optische Transparenz zu gewährleisten.
F5: Wie lange dauert die Urethanabguss?
Master-Musterfertigung: 2–5 Tage (SLA oder CNC). Silikonform-Aushärtung: 1–2 Tage. Erstes Artikel-Casting: 1–2 Tage. Gesamt: 5–10 Werktage Für die ersten Proben. Das ist dieselbe Woche, in der du die CAD-Datei verschickst – nicht nächsten Monat.
F6: Was ist der Unterschied zwischen Vakuumguss und Silikonguss?
Die Begriffe werden oft synonym verwendet. Technisch gesehen bezeichnet “Vakuumgießen” den Entgasungsschritt, bei dem Luft aus dem Harz entfernt wird, um Blasen zu beseitigen. “Silikonformen” ist der physikalische Prozess bei der Verwendung eines Silikonwerkzeugs. In der Praxis verwenden die meisten Urethangussverfahren Vakuumentgasung, sodass die Begriffe synonym verwendet werden.
Warum mit Yanmee zusammenarbeiten?
Hier ist, was unsere Kunden uns sagen, dass sie am meisten schätzen.
Wir behandeln deine Zeichnung, als wäre es unser eigenes Projekt.
Bevor wir Silikon schneiden oder Harz eingießen, gehen wir Ihr Design Zeile für Zeile durch. Toleranzen. Entwurfswinkel. Undercuts. Tor-Standorte. Wir senden Ihnen eine markierte Zeichnung mit unserem DFM-Feedback – Dinge, die wir ändern würden, Dinge, auf die Sie achten sollten, Dinge, die so funktionieren, wie sie sind.
Wir führen die Masterfertigung intern.
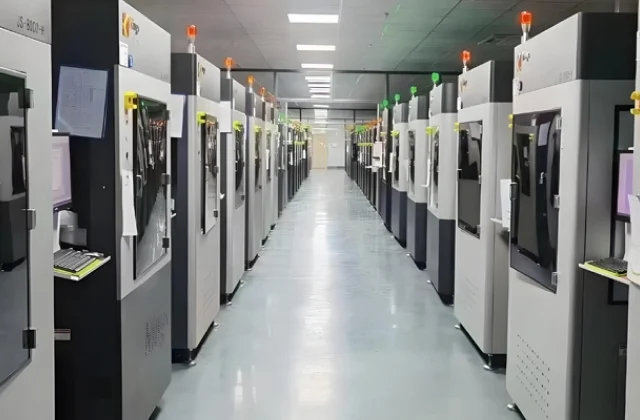
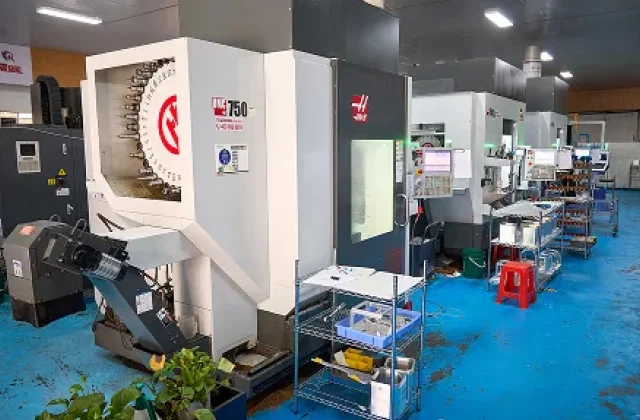
SLA-Drucker, CNC-Maschinen – sie sind alle hier. Das bedeutet, wir kontrollieren die kritischen Dimensionen von Tag eins an, nicht nachdem wir das Muster an jemand anderen ausgelagert haben. Deshalb können wir Erstartikel-Muster normalerweise innerhalb von 5–7 Werktagen für Eilaufträge verschicken.
Wir dokumentieren alles.
ISO 9001 ist nicht nur eine Plakette an der Wand. Jede Charge erhält einen Erstartikel-Inspektionsbericht mit tatsächlich gemessenen Maßen, nicht nur eine Checkliste. Materialzertifikate sind enthalten. Wenn Sie im medizinischen Bereich oder in der Automobilbranche arbeiten und vollständige Rückverfolgbarkeit benötigen, sind wir für Sie da.
Wir sind für die Mengen gebaut, die andere ignorieren.
Zehn Teile? Fünfzig? Fünfhundert? Die meisten Läden nehmen die Bestellung entweder nicht an oder verlangen eine Gebühr, als wäre es tausend. Wir sind speziell für dieses Sortiment eingerichtet – wo Stahlwerkzeuge keinen Sinn machen, aber ein funktionierender Prototyp nicht ausreicht.
Wir sind ehrlich darüber, was wir tun können und was nicht.
Fragen Sie uns nach einer komplexen internen Ecke oder einem Toleranz-Stack-up, und wir sagen Ihnen, was erreichbar ist und was nicht – bevor Sie Geld ausgeben. Keine Überraschungen. Kein “Wir finden das später heraus.”
Bereit, loszulegen?
📩 Senden Sie Ihre Zeichnung per E-Mail an info@yanmee.com Und wir geben Ihnen innerhalb von 24 Stunden ein grober Angebot.
📞 Oder buchen Sie einen 15-minütigen technischen Termin Mit unseren Urethan-Ingenieuren gehen wir Ihre Bewerbung durch und empfehlen Ihnen ein Material und einen Prozess, bevor Sie sich auf etwas festlegen.
Überlasse dein Urethan-Abgussprojekt nicht dem Zufall. Finde den richtigen Prozess, das richtige Material und den richtigen Partner – beim ersten Mal.
Über Yanmee Technology
Yanmee-Technologieist ein Hersteller von maßgeschneiderter Urethan- und CNC-Bearbeitung, der nordamerikanische industrielle OEMs, Automobilzulieferer der Tier 1/2 sowie Medizintechnikingenieure betreut.
Wir überbrücken die Lücke zwischen den inländischen Prototypenkosten und der großflächigen asiatischen Produktion – und machen die Offshore-Beschaffung transparent, technisch gestaltet und risikogesteuert.